
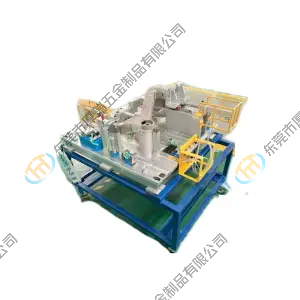
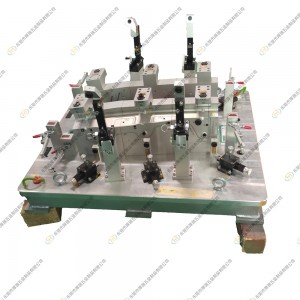
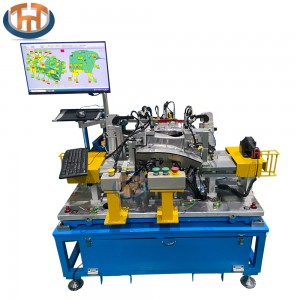
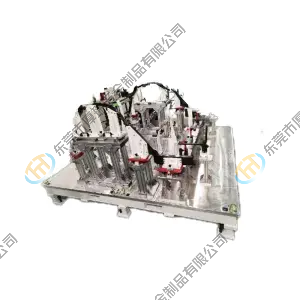
Aluminiumgussdeeler Kontrollarmaturen
Video
Funktioun
Fir d'Qualitéitsinspektioun an d'Ënnerstëtzung vun der Aluminiumgussdeeler fir d'Kapazitéitsquote vun der Automobilproduktioun ze verbesseren
Spezifikatioun
| Armaturentyp: | Aluminiumgussdeeler Kontrollarmaturen |
| Gréisst: | 1240*980*1180 |
| Gewiicht: | 120 kg |
| Material: | Haaptkonstruktioun: Metall Ënnerstëtzung: Metall |
| Uewerflächenbehandlung: | Grondplack: Galvaniséierend Chrom a schwaarz eloxéiert |
Detailéiert Aféierung
D'Qualitéit vun Autoen ass enk mat der Fuersécherheet verbonnen, dofir muss se am Produktiounsprozess duerch e strikte Miessprozess goen. Well d'Aarbecht vun der Qualitéitsmiessung vun Autodeeler ass, ass d'Produktiounsgenauegkeet vum Inspektiounsinstrument selwer ganz wichteg, an et ass néideg, déi héich Standardausgesinnfunktioun an d'Genauegkeetsmiessung ze erfëllen, ier et d'Fabréck verléisst. Mat exzellenter Miessfäegkeet garantéiert d'CMM-Miessfunktioun d'Qualitéitsakzeptanz vun den Inspektiounsinstrumenter.
Dës Kéier musse mir en Inspektiounsinstrument fir Autodeeler moossen, an dobäi d'Positionéierungslach, de Klemmblock an de Profil moossen. Wéinst dem grousse Volumen a Gewiicht vum Werkstéck gëtt d'Funktioun plus Gantry-dräi-Koordinate als Miessmodell ausgewielt. Dëst Modell huet e grousse Schlag, deen d'Detektioun an d'Montage vun der Werkzeugbaugrupp ofschléisse kann, an de Werkstéck direkt op d'Plattform leeë kann, fir ze moossen, wärend et zesummegebaut an ugepasst gëtt.
Et ass néideg, e Krees ze konstruéieren, fir d'Montagelach an d'Positionéierungslach ze moossen. Nom Miessunge ginn d'Positioun an d'Ouverture vum Lachzentrum evaluéiert. Beim Miessunge vum Spannblock, wielt déi entspriechend Positioun um digitale Modul, an da loosst d'Miessmaschinn automatesch moossen an d'Evaluatioun vum Positiounsgrad an der Normalofwäichung T-Wäert ofschléissen. Mat der PC-DMIS Software kann d'Profilmiessung duerch d'Miessung vun de Kantenpunkten ofgeschloss ginn, wann de Wénkel tëscht der Nullfläch an der Fënneffläch 90° ass. D'Kantpunktfeatures kënnen an der Software ausgewielt ginn, an d'Positiounsofwäichung kann no der Miessung evaluéiert ginn. Nodeems all Miessaarbechte fäerdeg sinn, kann den Testbericht mat Text an Text ausgegeben ginn, an d'Miessresultater vum Instrument kënnen op ee Bléck gelies ginn.
Déi exzellent Kombinatioun aus Hardware a Software garantéiert d'Zouverlässegkeet vum CMM. D'Hardware benotzt e professionellt Kontrollsystem, eng diagonal Träger, eng präzis laang Führungsschinn, e PTB-zertifizéiert Gitter, an d'Software benotzt déi industriell Benchmark PC-DMIS Software. Déi autoritär Toleranzbeurteilung an intelligent Feature-Erkennungsfunktioun kënnen de Clienten hëllefen, d'Koordinatenmiessfäegkeet séier ze verbesseren.
Den Aarbechtsfloss
1. D'Bestellung kritt-——->2. Design-——->3. Bestätegung vun der Zeechnung/Léisungen-——->4. D'Materialien virbereeden-——->5. CNC-Fräsmaschinn-——->6. CMM-——->6. Montage-——->7. CMM-> 8. Inspektioun-——->9. (Inspektioun vum 3. Deel wann néideg)-——->10. (intern/Client virun Ort)-——->11. Verpackung (Holzkëscht)-——->12. Liwwerung
Produktiounstoleranz
1. D'Flaachheet vun der Basisplack 0,05/1000
2. D'Dicke vun der Basisplack ±0,05 mm
3. Den Standuertdatum ±0,02 mm
4. D'Uewerfläch ±0,1 mm
5. D'Kontrollstiften a Lächer ±0,05 mm


.png)
.png)